Электросварочные установки применяются для создания прочных соединений металлов с использованием электрической энергии. Их эксплуатация требует строгого соблюдения технических норм, так как неправильная настройка тока или перегрев оборудования может привести к повреждению аппарата или травмам оператора. Современные установки обеспечивают диапазон сварочного тока от 50 до 500 ампер, что позволяет работать с материалами толщиной от 1 до 30 мм.
Регулярное техническое обслуживание включает проверку изоляции кабелей, состояние электродержателей и контактных соединений. Рекомендуется проводить осмотр всех узлов не реже одного раза в месяц и при обнаружении износа немедленно заменять поврежденные детали. Для аппаратов с трансформаторной схемой важно контролировать уровень масла в корпусе и температурный режим сердечника.
При эксплуатации следует строго соблюдать инструкции производителя по подключению к сети. Для сварки требуется стабильное напряжение в пределах ±5% от номинала, а использование удлинителей с сопротивлением выше 0,05 Ом может вызвать снижение качества шва и перегрев кабеля. Кроме того, рабочее место должно быть организовано так, чтобы обеспечить свободный доступ к аппарату и безопасное удаление сварочного дыма.
Эффективность и долговечность электросварочных установок напрямую зависят от сочетания правильного технического обслуживания и соблюдения эксплуатационных требований. Игнорирование этих правил сокращает ресурс оборудования и увеличивает риск аварийных ситуаций, что делает регулярные проверки и квалифицированное обслуживание обязательными элементами работы с электроаппаратурой.
Выбор сварочного аппарата под конкретный тип работ
При выборе сварочного аппарата важно учитывать материал, толщину и тип соединения. Для тонколистового металла до 3 мм оптимальны инверторные аппараты с регулируемым током от 20 до 160 А, обеспечивающие стабильную дугу и минимальный перегрев материала.
Для средних конструкций из стали толщиной 4–10 мм рекомендуется использовать трансформаторные или инверторные аппараты с силой тока 160–250 А. Они обеспечивают глубокое проплавление и устойчивую дугу при работе с электроды диаметром 3–4 мм.
Для толстостенных конструкций свыше 10 мм эффективнее полуавтоматы с подачей проволоки 0,8–1,2 мм и током до 350 А. Они сокращают время сварки и снижают риск перегрева металла, особенно при длинных швах.
При работе с нержавеющей сталью и алюминием предпочтительны аппараты с режимом TIG. Для TIG-сварки алюминия необходим источник с высоким импульсным током до 300 А и частотой до 200 Гц, что обеспечивает минимальное прожигание тонких листов и качественное формирование шва.
Для монтажных и полевых работ критичны параметры мобильности и автономности. Аппараты с весом до 15 кг и встроенным источником питания до 220 В позволяют выполнять сварку в ограниченном пространстве без генератора. В стационарных цехах оптимальны аппараты с трехфазным подключением 380 В и длительным циклом работы 60–100%, что уменьшает перегрев и повышает производительность.
Также необходимо учитывать вид сварочного тока: постоянный (DC) обеспечивает стабильность при работе с черными металлами, переменный (AC) применяется для алюминия и меди. Аппарат с функцией выбора полярности и плавной регулировкой напряжения повышает универсальность при смене типов материалов и толщины металла.
Выбор аппарата должен базироваться на сочетании толщины и типа материала, требуемой мобильности, длительности циклов работы и совместимости с нужными электродами или проволокой. Пренебрежение хотя бы одним из этих факторов приводит к снижению качества шва и увеличению расхода расходных материалов.
Технические характеристики и маркировка электросварочных установок

Электросварочные установки классифицируются по типу тока, силе тока, напряжению холостого хода и режиму работы. Основные технические характеристики определяют производительность и безопасность оборудования.
- Тип тока: переменный (AC), постоянный (DC), комбинированный. Для сварки алюминия рекомендуется постоянный ток с обратной полярностью.
- Диапазон сварочного тока: от 30 до 500 А. Выбор зависит от толщины свариваемого металла: до 3 мм – 30–120 А, 3–10 мм – 120–300 А, свыше 10 мм – более 300 А.
- Напряжение холостого хода: 50–90 В. Низкое напряжение уменьшает риск поражения электрическим током, высокое – улучшает стабильность дуги.
- Класс изоляции: А, B, F, H. Определяет термоустойчивость обмоток трансформатора и пригодность для работы в условиях повышенной температуры.
- Продолжительность включения (ПВ): 40–100%. ПВ указывает допустимую продолжительность сварки без перегрева установки. Например, ПВ 60% при 200 А означает работу 6 минут с последующим 4-минутным перерывом.
- Масса и габариты: портативные инверторные аппараты 5–15 кг, трансформаторные – 50–200 кг. Требования к мобильности зависят от условий эксплуатации.
Маркировка электросварочных установок содержит обязательную информацию, обеспечивающую правильную эксплуатацию и техническое обслуживание:
- Обозначение модели и производителя.
- Номинальный ток и диапазон регулировки.
- Напряжение сети и частота.
- Продолжительность включения (ПВ) и класс изоляции.
- Сертификаты соответствия и степень защиты корпуса (IP).
- Дата выпуска и заводской номер для учета гарантийного обслуживания.
При эксплуатации важно сверять реальные показатели установки с указанными в маркировке. Несоответствие току или напряжению может привести к перегреву, снижению ресурса оборудования и нарушению безопасности.
Подключение и проверка электрической сети перед запуском
Перед подключением электросварочной установки убедитесь в соответствии питающей сети номинальному напряжению аппарата. Для большинства переносных сварочных инверторов это 220 В ±10%, для стационарных трансформаторных установок – 380 В ±5%.
Проверьте сечение кабелей и проводников. Для аппаратов мощностью до 5 кВт используйте медные кабели сечением не менее 2,5 мм², для 5–10 кВт – не менее 4 мм², для мощностей свыше 10 кВт – 6 мм² и выше. Кабели должны иметь изоляцию, рассчитанную на рабочее напряжение сети и термоустойчивость не ниже 90 °C.
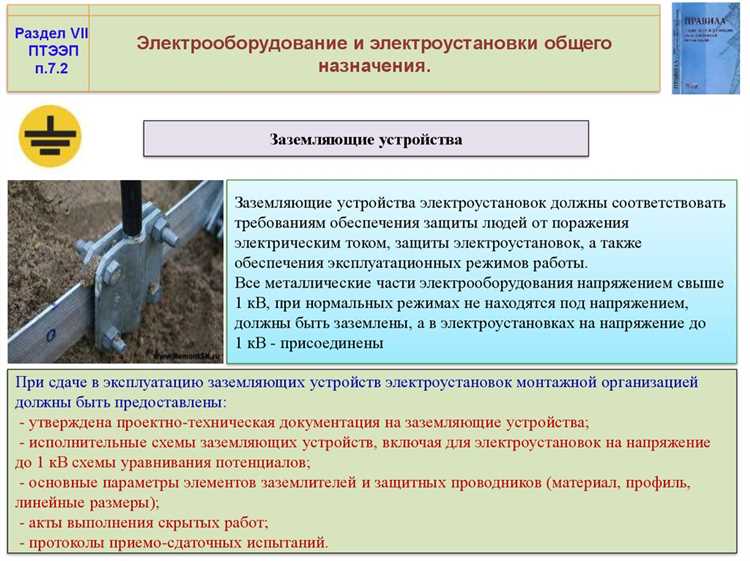
Обязательна проверка состояния заземления. Сопротивление контура заземления не должно превышать 4 Ом для стационарных установок и 10 Ом для переносных. Контакт заземляющего проводника с корпусом аппарата должен быть надежным, без признаков коррозии и ослабления.
Перед включением измерьте напряжение на клеммах сети мультиметром и убедитесь в отсутствии перепадов выше допустимых значений. Проверьте полярность подключения, особенно для инверторов постоянного тока, чтобы исключить обратное включение электрода.
Оцените состояние автоматов защиты и предохранителей. Автоматы должны соответствовать номиналу аппарата: для 220 В до 25 А, для 380 В до 32 А. Предохранители необходимо проверять на отсутствие перегоревших элементов и трещин в корпусе.
После подключения выполните тестовый запуск без нагрузки на короткий интервал, контролируя ток холостого хода и температуру кабелей. Любое превышение допустимых значений требует немедленной остановки и проверки соединений, сечений проводников и состояния контактов.
Обслуживание кабелей, зажимов и электрододержателей
Регулярная проверка состояния кабелей обеспечивает надежность сварочного процесса и предотвращает перегрев проводников. Необходимо визуально осматривать кабели на наличие трещин, потертостей и оголенных жил, особенно в местах сгибов и возле зажимов. Поврежденные участки следует немедленно изолировать термостойкой лентой или заменить кабель полностью.
Зажимы требуют очистки от сварочного шлака и окислов. Для этого используется металлическая щетка или специализированное средство для удаления окислов. Контактные поверхности должны быть без следов коррозии и деформаций. Ослабленные болты или винты крепления зажима необходимо затягивать с моментом, рекомендованным производителем, чтобы избежать падения силы тока или искрения.
Электрододержатели подлежат проверке на механическую целостность и надежность фиксации электрода. Пружины, удерживающие электрод, должны сохранять упругость; изношенные пружины подлежат замене. Все соединения держателя с кабелем должны быть плотными, без люфтов. Контактные поверхности держателя очищаются от следов шлака и окалины перед каждым сварочным сеансом.
Периодичность обслуживания рекомендуется устанавливать исходя из интенсивности использования: при ежедневной работе – проверка раз в неделю, при эпизодической – раз в месяц. Все операции обслуживания следует выполнять при отключенном от сети оборудовании, соблюдая меры индивидуальной защиты.
Контроль состояния изоляции и заземления оборудования

Проверка изоляции сварочного оборудования проводится мегомметром с напряжением 500–1000 В. Сопротивление изоляции кабелей и корпуса должно быть не ниже 0,5 МОм при новых установках и не ниже 0,25 МОм у эксплуатируемых более 3 лет. Измерения проводят ежемесячно, фиксируя результаты в журнале технического состояния.
При обнаружении снижения сопротивления изоляции более чем на 20% относительно предыдущего значения необходимо немедленно вывести оборудование из эксплуатации и выявить источник повреждения: трещины оболочки кабеля, загрязнение контактов, следы влаги на соединениях.
Контроль заземления выполняется цифровым измерителем сопротивления заземляющего контура. Допустимое сопротивление заземления сварочного аппарата не должно превышать 0,1 Ом. Проверку проводят перед началом работы и после каждой перенастройки или замены кабелей. Все соединения заземляющего проводника должны быть механически закреплены и иметь контактное давление не менее 50 Н.
Рекомендуется периодическая очистка точек контакта заземления от оксидов и загрязнений с использованием щетки из меди или нержавеющей стали, избегая повреждения поверхности металла. Контур заземления следует проверять на отсутствие трещин и коррозии не реже одного раза в шесть месяцев.
Любое снижение сопротивления изоляции или нарушение целостности заземляющего контура считается основанием для немедленной остановки оборудования до устранения неисправности. Ведется обязательная фиксация всех проверок и ремонтов в технической документации для соблюдения требований безопасности и планирования профилактических работ.
Использование указанных норм и регулярный контроль предотвращает поражение электрическим током, снижает риск короткого замыкания и продлевает срок службы электросварочной установки.
Регулярная проверка и замена изношенных деталей
Эффективная работа электросварочных установок напрямую зависит от состояния их комплектующих. Регулярная проверка и своевременная замена изношенных деталей снижает риск аварий и увеличивает срок службы оборудования.
Основные элементы, требующие регулярного контроля:
- Электрододержатели: проверять на деформацию, трещины и ослабление контактов каждые 100 часов работы.
- Кабели и провода: осматривать изоляцию на предмет повреждений и перегрева, менять при обнаружении трещин или оголенных участков.
- Контакты и клеммы: очищать от окалины и нагара, проверять плотность соединений, заменять при признаках коррозии или износа.
- Реле и предохранители: тестировать на срабатывание и сопротивление каждые 250 часов эксплуатации, заменять поврежденные элементы.
- Вентиляторы и системы охлаждения: контролировать скорость вращения и чистоту лопастей, промывать фильтры, заменять моторы при снижении производительности.
Пошаговая процедура проверки и замены:
- Отключить оборудование от сети и убедиться в полном отсутствии напряжения.
- Снять защитные кожухи и панели для доступа к проверяемым узлам.
- Осмотреть детали на трещины, деформацию, коррозию и износ.
- Снять изношенные элементы и заменить их заводскими комплектующими.
- Собрать оборудование, проверить надежность всех соединений и провести тестовую сварку на минимальных параметрах.
Регулярная проверка каждые 200–300 часов работы позволяет выявить износ на ранней стадии и предотвратить поломки. Ведение журналов осмотров и замен деталей повышает точность планового обслуживания и гарантирует стабильную работу установок.
Хранение и транспортировка сварочного оборудования

Сварочные аппараты и аксессуары должны храниться в сухих помещениях с температурой от +5°C до +40°C и относительной влажностью не выше 80%. Недопустимо размещение оборудования рядом с источниками тепла, химически активными веществами и пылью, способной оседать на контактах и изоляции.
Электрододержатели, кабели и провода необходимо подвешивать или укладывать в витрины/ящики, предотвращающие перегибы и механические повреждения. Изоляция кабелей должна проверяться ежемесячно, особенно после перемещения или транспортировки.
При транспортировке сварочных аппаратов важно использовать оригинальные или специально подготовленные упаковочные материалы, исключающие ударные нагрузки и вибрацию. Масса переносимых устройств до 25 кг допускается ручная переноска, более тяжелые агрегаты перемещают с помощью тележек или кранового оборудования.
Для передвижных установок на колесах проверяют фиксацию тормозов и устойчивость платформы. Перед погрузкой аппарата на транспортное средство отключают от сети и закрепляют кабели и электрододержатели, чтобы исключить повреждения изоляции и контактов.
Электродные и защитные материалы хранят в упаковках с герметичными крышками, предотвращая контакт с влагой и окисляющими веществами. Важно поддерживать температуру хранения электродов от +15°C до +25°C и избегать резких колебаний, способных вызвать образование трещин на покрытии.
Регулярно проводят инвентаризацию и визуальный контроль состояния оборудования. Любые признаки коррозии, деформации или повреждений кабелей требуют немедленной замены или ремонта перед эксплуатацией.
Безопасные методы работы с высокими токами и напряжением
Перед включением сварочной установки необходимо убедиться в исправности кабелей и соединений. Любые повреждения изоляции увеличивают риск поражения электрическим током.
Используйте защитные перчатки и обувь с диэлектрической подошвой, выдерживающую напряжение не ниже 1000 В. Изолирующие коврики и подставки должны применяться на всех рабочих местах с контактами высоких токов.
Подключение к сети должно выполняться через автоматические выключатели и УЗО, рассчитанные на рабочий ток оборудования. Регулярно проверяйте сопротивление изоляции, оно должно быть не ниже 1 МОм для кабелей до 50 м.
Во время работы держите сварочный кабель под углом не менее 30° от тела и избегайте перекручивания. Сварочные электроды следует фиксировать в держателях с изоляцией, исключающей контакт с металлическими поверхностями.
Не допускается работа в условиях повышенной влажности или на мокрой поверхности. В помещениях с повышенной влажностью используйте осушители и покрытие из диэлектрического материала, выдерживающего напряжение свыше 500 В.
Перед ремонтом или регулировкой оборудования полностью обесточивайте установку и убедитесь, что на контактах отсутствует остаточный заряд. Используйте индикатор напряжения для проверки полной обесточенности.
Соблюдение безопасного расстояния между сварщиком и металлоконструкцией: минимально 0,8 м при токе до 200 А и 1,2 м при токе выше 400 А.
Регулярно проверяйте исправность средств индивидуальной защиты и заземление установки. Проводите инструктаж персонала не реже одного раза в шесть месяцев с практической отработкой действий при аварийных ситуациях.
Вопрос-ответ:
Какие типы электросварочных установок существуют и чем они отличаются?
Существуют трансформаторные и инверторные сварочные установки. Трансформаторные работают на пониженном напряжении и отличаются высокой надежностью и простотой конструкции, но имеют значительный вес и габариты. Инверторные более компактны и легче, позволяют регулировать параметры сварочного тока с высокой точностью, что делает их удобными для работы с тонкими металлами.
Как правильно проводить подготовку установки перед началом работы?
Перед включением необходимо проверить целостность кабелей, изоляцию проводов и состояние электрододержателя. Также важно убедиться, что система заземления подключена корректно, а все крепежные элементы и переключатели находятся в рабочем положении. Если установка оснащена вентилятором охлаждения, следует проверить его работу, чтобы избежать перегрева.
Какие меры безопасности нужно соблюдать при работе со сварочным оборудованием?
Сварка сопровождается высоким напряжением, искрами и выделением газов, поэтому нужно использовать защитные очки или маску с фильтром, перчатки и специальную одежду. Рабочее место должно быть сухим и свободным от легковоспламеняющихся материалов. Кроме того, важно контролировать вентиляцию помещения, чтобы избежать скопления вредных газов и дыма.
Как проводить техническое обслуживание сварочной установки?
Регулярное обслуживание включает очистку контактов и внутренних частей от пыли и окалины, проверку креплений, состояния кабелей и изоляции. Контролируют работу вентиляторов и системы охлаждения, а также состояние сварочных щеток. При обнаружении износа деталей их заменяют, чтобы сохранить стабильность работы и предотвратить аварийные ситуации.
Что делать при перегреве или сбое работы установки?
При перегреве следует немедленно отключить оборудование и дать ему остыть. Необходимо проверить вентиляцию, очистить фильтры и убедиться, что кабели не перегружены. Если сбой связан с электрической частью, проверяют предохранители, контакты и состояние трансформатора или инвертора. Продолжать работу до устранения причины нельзя, так как это может привести к повреждению оборудования или опасности для оператора.
Какие меры предосторожности необходимо соблюдать при работе с электросварочными установками?
При эксплуатации электросварочных установок важно строго соблюдать правила безопасности. Перед началом работы нужно проверить исправность кабелей, заземление и надежность крепления сварочного аппарата. Рабочее место должно быть сухим, хорошо освещенным и свободным от легко воспламеняющихся материалов. Оператор обязан использовать защитную маску, перчатки и спецодежду, чтобы избежать ожогов и травм от искр и горячих брызг металла. После окончания работы следует отключить установку от сети и убедиться, что детали остыли, прежде чем их касаться или перемещать.